


1. Üretim Süreçlerinin Genel Karşılaştırması
1.1. Şekillendirme Yöntemlerindeki Temel Farklılıklar
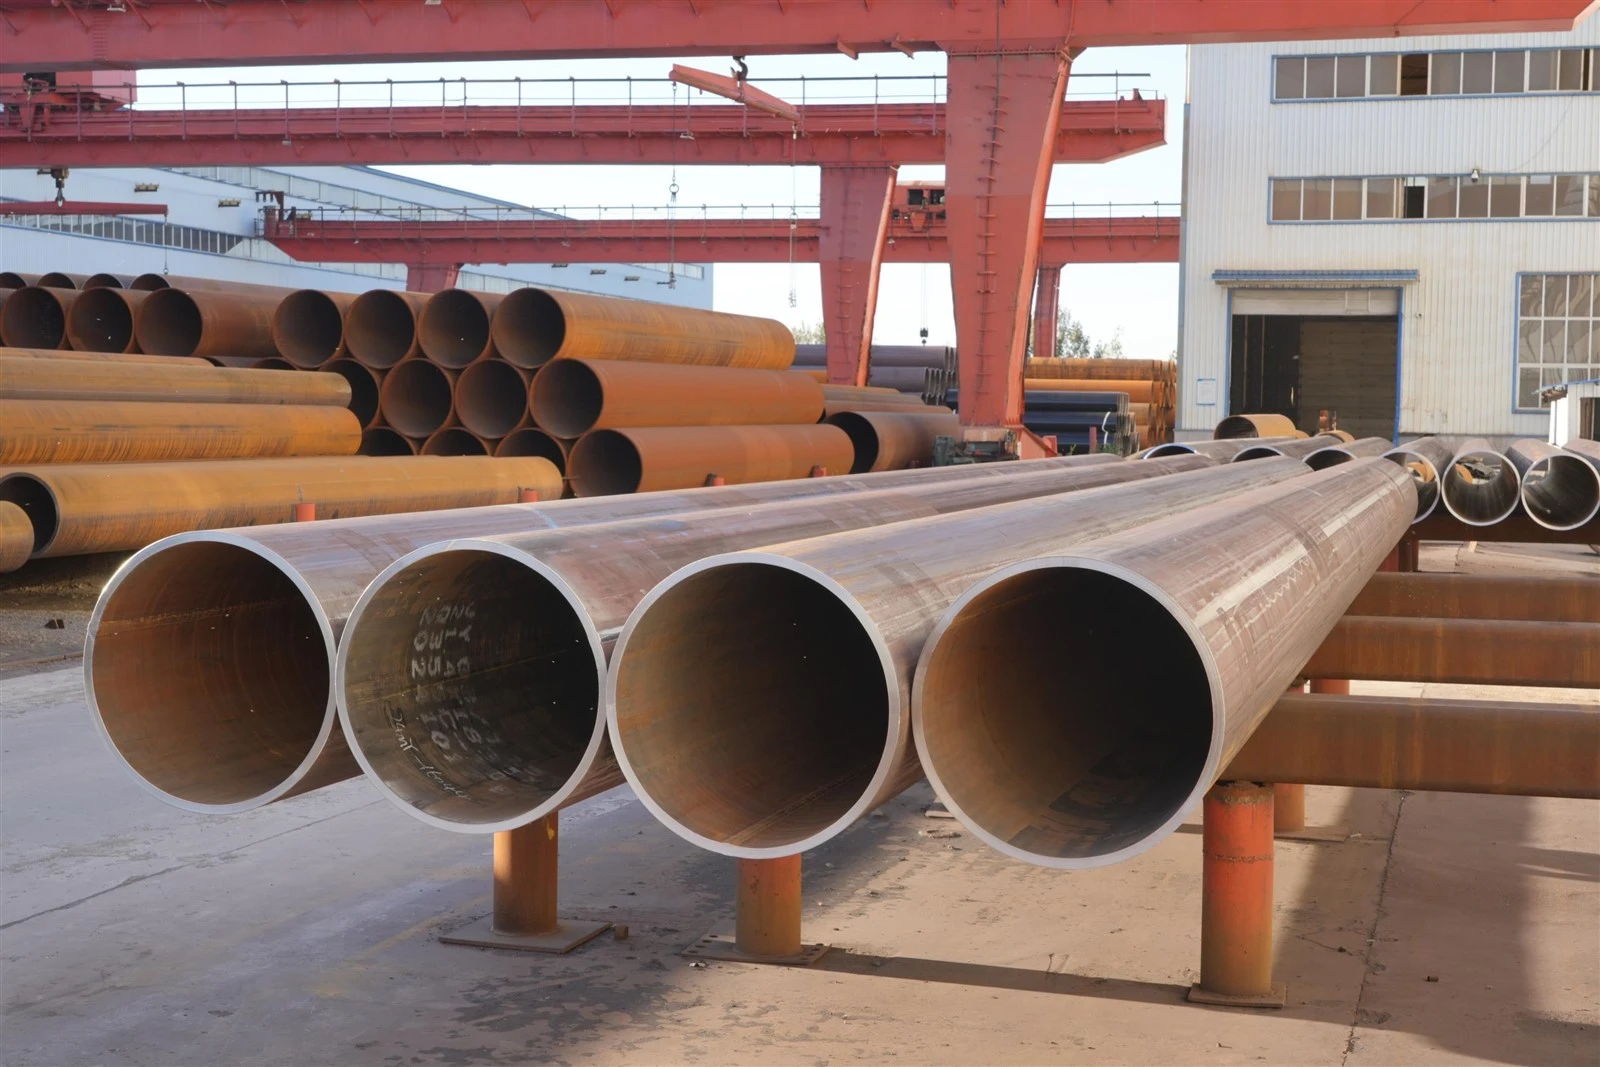
Boyuna tozaltı kaynaklı (LSAW) çelik borular, çelik plakaların uzunlukları boyunca doğrudan şekillendirilmesiyle oluşturulur. Plakalar önceden-bükülür, şekillendirilir ve kaynaklanır; kaynak dikişi borunun aynı düz çizgisi boyunca hizalanır. Bu yöntem, kısa bir şekillendirme yolu, çelik levhada eşit gerilim tahliyesi ve yüksek geometrik doğruluk sağlar. Buna karşılık, spiral kaynaklı borular, çelik şeritlerin belirli bir spiral açıda sürekli olarak haddelenmesi ve ardından kaynaklanmasıyla oluşturulur. Kaynak dikişi boru yüzeyinin etrafına spiral olarak dağıtılır. Bu süreç daha süreklidir ancak özellikle daha büyük çaplarda geometrik sapmaların artmasına neden olabilir.
1.2. Hammadde Farklılıkları: Çelik Levhalar ve Çelik Şeritler
LSAW çelik borular genellikle geniş, sabit-genişliğe sahip orta-kalın çelik plakalar kullanır ve bu da daha istikrarlı malzeme özellikleri ve kalınlık kontrolü sağlar. Spiral kaynaklı borular ise, açılması, düzleştirilmesi ve boyutuna göre kesilmesi gereken sarmal çelik şeritlerden yapılmıştır; bu da partiler arasında malzeme kıvamında hafif farklılıklara yol açar. Sonuç olarak, LSAW çelik borular üretimin başlangıcında daha yüksek derecede boyutsal tutarlılıkla başlar.

2. Kaynak İşlemlerindeki Farklılıklar
2.1. Kaynak Dikiş Dağıtımı ve Enerji Girişi
LSAW çelik borular, kısa kaynak uzunluklarına ve konsantre enerji girişine sahip, kaynak işlemi ve kaynak yapısı üzerinde hassas kontrol sağlayan tek veya çift uzunlamasına kaynak dikişine sahiptir. Spiral kaynaklı borular, enerji girişini daha geniş bir alana dağıtan, ısıdan- etkilenen bölge yönetimine daha fazla dikkat edilmesini gerektiren daha uzun kaynak dikişlerine sahiptir. Kaynak dikişi ne kadar uzun olursa, kusur olasılığı da o kadar yüksek olur ve LSAW boruları kaynak kalitesi açısından daha güvenilir hale gelir.
2.2. Kaynak Ekipmanları ve Kaynak Dikiş Yapısı
LSAW çelik borular, tek geçişli kaynak için dahili ve harici tozaltı ark kaynağı kullanır-, bu da yüksek düzeyde otomasyon ve tutarlı kaynak nüfuziyeti sağlar. Kaynaklar genellikle düzgün ve derindir. Buna karşılık, spiral kaynaklı borular otomatik tozaltı ark kaynağı da kullanabilse de, dikiş boru etrafında spiraller çizdikçe kaynak açısı ve konumu sürekli olarak değişir ve bu da biraz daha düşük stabiliteye neden olur. LSAW boruları, kaynaklarının tekdüzeliği nedeniyle yüksek-basınçlı, yüksek-gerili ortamlarda daha güvenilirdir.
3. Şekillendirme Hassasiyeti ve Boyutsal Kararlılıktaki Farklılıklar
3.1. Geometrik Hassasiyet
LSAW çelik borular, birden fazla ön bükme ve presleme silindiri kullanılarak şekillendirilir; böylece yuvarlaklık, düzlük ve kenar düzgünlüğü konusunda sıkı kontrol sağlayan kısa bir şekillendirme yolu sağlanır. Ancak spiral kaynaklı borular, çelik şeritlerin değişen açılarda yuvarlanmasını gerektirir ve bu da hafif dalgalara veya yuvarlaklık sapmalarına yol açabilir. Büyük-çaplı borular için, şekillendirme prosesindeki kümülatif hata, uzunluk yönünde daha belirgin hale gelebilir.
3.2. Son Kalite
LSAW boruların uçları, şekillendirilmeden önce çelik plakalardan kesilir, bu da uçlarda yüksek düzlük sağlar. Sürekli olarak haddelenen spiral kaynaklı borular, kesimden sonra açıkta kalan spiral dikişlere sahiptir ve bu, uç stabilitesini etkileyebilir. Nihai kalite, sonraki kaynak, flanş bağlantıları ve saha kurulumunun verimliliğini doğrudan etkiler.
4.-Tahribatsız Muayene (NDT) Süreçlerindeki Farklılıklar
4.1. Kaynak Dikişi Muayene Odağı
LSAW çelik borular, tek bir taramada tüm kaynak aralığını kapsayan doğrusal ultrasonik test veya X-ışını denetimi gibi etkili, hassas denetim yöntemlerine olanak tanıyan konsantre kaynak dikişlerine sahiptir. Buna karşılık, spiral kaynaklı boruların spiral dikişleri daha uzundur ve daha karmaşık ve daha uzun inceleme yolları gerektirir. Kaynağın değişen açısı aynı zamanda ultrasonik dalgaların yansımasını ve zayıflamasını da zorlaştırarak testi daha zorlu hale getirir. Bu nedenle LSAW çelik borular daha istikrarlı kalite kontrolü ve güvenilir denetim sonuçları sağlar.
4.2. Tam-Boyutlu Denetim Kapsamı
Büyük-çaplı LSAW boru üretiminde, genellikle %100 kaynak dikişi tahribatsız-testleri gerçekleştirilir ve inceleme alanı doğru bir şekilde yerelleştirilebilir. Spiral kaynaklı borular da tam muayeneye tabi tutulurken, spiral kaynaklar test sonuçlarına daha fazla değişken katar. Sıkı kalite gerekliliklerine sahip projeler için kalite risklerinin azaltılması çok önemlidir, bu da LSAW borularını test sonuçları açısından daha kontrol edilebilir hale getirir.
5. Üretim Verimliliği ve Proses Kararlılığının Karşılaştırılması
5.1. Üretim Hızındaki Farklılıklar
LSAW çelik borular, her bir plakanın bir boruya karşılık geldiği sabit-uzunluktaki çelik plakalardan yapılır, bu da daha öngörülebilir ve tutarlı bir üretim hızı sağlar. Ancak spiral kaynaklı borular sürekli olarak üretilir; bu, uzun-mesafeli, büyük-hacimli üretim için daha uygundur. Ancak spesifikasyonlarda sık sık değişiklik yapılması gerektiğinde, LSAW çelik borular parametrelerin ayarlanmasında daha fazla esneklik ve tutarlılık sunar.
5.2. Proses Kararlılığı
LSAW çelik borular, şekillendirme ve kaynaklama süreçlerinde yoğunlaşmış kontrol noktalarına sahiptir ve bu da daha yüksek süreç kararlılığı sağlar. Bunun aksine, sürekli haddeleme yöntemiyle spiral kaynaklı borular, çelik şerit geriliminde dalgalanmalar ve açı değişimleri yaşayabilir ve bu da şekillendirme kalitesini etkileyebilir. Yüksek talep-edilen projeler için süreç istikrarı önemli bir husustur.
6. Uygulama Taleplerinin Yönlendirdiği Üretim Süreci Avantajları
6.1. Yüksek-Basınç Koşulları için Üretim Gereksinimleri
LSAW çelik borular, düz kaynak dikişleri, konsantre kaynak enerjisi ve tek biçimli kaynak yapısı sayesinde, petrol ve gaz iletim ağlarında kullanılanlar gibi yüksek-basınç, yüksek-gerilim ve uzun-mesafeli boru hatları için daha uygundur. Spiral kaynaklı borular, daha uzun kaynak dikişleri nedeniyle aşırı basınç koşullarında nispeten daha az güvenilirdir.
6.2. Büyük-Çaplı ve Kalın-Duvarlı İmalatta Avantajlar
LSAW çelik borular, büyük çaplara ve kalın{0}}duvar özelliklerine kolayca ulaşarak güçlü plaka-şekillendirme kapasitesi ve kaynak güvenilirliği sunar. Ultra-kalın duvarlı ve büyük çaplı projelerde, düz-kaynak yapısıLSAW borularıStresi daha iyi dağıtarak onları açık deniz mühendisliği, derin su boru hatları ve kentsel basınçlı boru hattı ağları için daha uygun hale getirir.
7. Sonuç
Boyuna tozaltı kaynaklı çelik borular ile spiral kaynaklı boruların üretim süreçleri arasında, özellikle şekillendirme yöntemleri, kaynak yapısı, geometrik hassasiyet,-tahribatsız muayene ve süreç stabilitesi açısından önemli farklılıklar vardır. Genel olarak LSAW çelik borular, daha kısa kaynak dikişleri, stabil şekillendirme, hassas testler ve kalın-duvarlı ve büyük-çaplı projelerin taleplerini karşılama becerisiyle, yüksek-gereksinimli mühendislik alanlarında daha rekabetçidir. Spiral kaynaklı borular, sürekli üretim ve büyük-toplu tedarik açısından üstündür, ancak aşırı basınç veya yüksek-mukavemet gereksinimlerinin kritik olmadığı uygulamalar için daha uygundur. Üretim sürecinin seçimi, projenin özel ihtiyaçlarına göre belirlenir, ancak güvenilirlik ve yüksek mukavemetin vurgulandığı uygulamalar için LSAW çelik borular tercih edilen seçenek olmayı sürdürüyor.


